随着超超临界火电机组与高参数工业锅炉的密集投建,高压锅炉管的市场需求正以年均8%左右的速度增长。作为锅炉受热面管路的“骨架”材料,GB5310无缝管在高温高压工况下的服役可靠性,直接决定了整套机组的运行寿命与安全边界。面对国内数百家加工流通企业,如何筛选出真正具备技术保障能力的GB5310无缝管加工厂家,已成为项目采购方与技术管理人员必须直面的核心课题。
一、从标准沿革看产品技术内涵
GB5310无缝管并非简单的“高压管”代名词,其现行版本GB/T 5310-2017《高压锅炉用无缝钢管》在材料设计上引入了更严苛的蠕变断裂强度指标。以最常见的SA-213T91级别为例,其600℃下10万小时持久强度需达到98MPa以上,这意味着加工厂家必须具备精准的合金配比控制与完整的热处理追溯体系。不同于普通流体管,GB5310无缝管对晶粒度、非金属夹杂物级别、显微组织形态均有明确要求——例如规定平均晶粒度不粗于5级,且不允许存在贝氏体与马氏体的混晶组织。这些技术门槛将大量仅具备切割、打包能力的粗放型贸易商排除在外,倒逼合格厂家配置金相显微镜、直读光谱仪、高温持久试验机等专业检测设备。
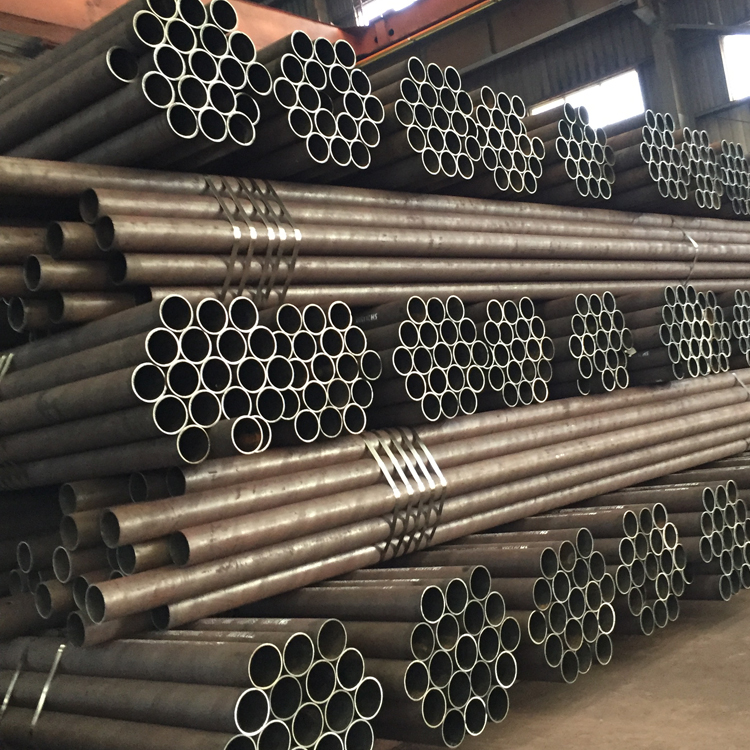
二、加工环节的隐性技术壁垒
多数采购方容易忽视的下料与坡口加工环节,恰恰是GB5310无缝管质量控制的关键节点。采用传统火焰切割时,热影响区会产生0.3~0.8mm的淬硬层,若后续不进行磨除,焊后热处理时极易诱发再热裂纹。正规加工厂家普遍引入数控冷锯切设备,配合端面倒角一体机,将切口平面度控制在±0.5mm以内,坡口角度公差收窄至±2.5°。更值得关注的是弯管工序——对于外径小于76mm的GB5310无缝管,冷弯后必须进行100%涡流探伤,而热弯温度区间需严格锁定在900℃~1050℃,否则晶界会析出σ相导致韧性骤降。这些看不见的工艺细节,决定了不同厂家提供的“同规格”产品,在实际服役寿命上可能相差3~4倍。
三、采购实战:四步锁定可靠供应商
第一步,核验质量证明书与实物标识的“双向可追溯性”。正规GB5310无缝管加工厂家的每支钢管都应在管端喷码包含炉批号、规格、标准号,且质保书上的抗拉强度、屈服强度、断后伸长率数据必须与实物复验结果一致。第二步,抽查端部壁厚公差——高压锅炉管壁厚允许偏差为±10%以内,但高等级厂家通常内控在±5%~±7%,这直接关系到弯头减薄量裕度。第三步,要求提供第三方检测报告,重点查看高温拉伸性能(如450℃下的规定塑性延伸强度)和晶粒度评级,这两项数据是鉴别“以普代优”的关键证据。第四步,考察现货备货逻辑:具备规模的厂家会针对20G、15CrMoG、12Cr1MoVG等常用钢种保持500吨以上常备库存,且不同批次间化学成分波动控制稳定,这对于工期紧张的检修项目至关重要。
四、行业知识:认清牌号背后的性能密码
GB5310无缝管体系覆盖了从碳素钢到马氏体耐热钢的完整梯度。其中20G适合壁温不超过450℃的水冷壁;15CrMoG通过添加0.40%~0.70%的钼元素,将蠕变极限提升至600℃工况;而12Cr1MoVG则依靠钒的弥散强化作用,在580℃~650℃区间表现优异。近年来,T23、T91等引进牌号逐步实现国产化,其碳含量严格控制在0.04%~0.10%区间,焊接前必须进行预热至200℃以上,焊后消氢处理力度也远超传统钢种。采购人员应意识到,牌号升级虽然能降低壁厚、减少工程量,但对加工厂家的焊评能力、热处理装备提出了更高要求,切忌盲目追求高端材质而忽视配套加工条件。
五、综合建议与实务参考
在具体项目执行中,建议优先考虑具备ISO 9001及特种设备制造许可资质、且近三年有同等级机组供货记录的GB5310无缝管加工厂家。若采购量达到数百吨级,可要求厂家提供同批次材料的高温蠕变试验原始曲线,以验证数据真实性。值得注意的是,仓储环节的防护同样不可轻视——管端应加装塑料闷头,露天堆存时底部垫高不小于300mm,并确保防锈油涂层完好,否则氯离子腐蚀会从端面渗入形成应力腐蚀裂纹。作为深耕钢管领域多年的专业供应商,玖建鑫鹏(天津)钢管销售有限公司长期配套供应各牌号GB5310无缝管,其加工车间配备自动化锯切线与探伤设备,可提供从定尺交货到坡口预制的一站式服务,为火电、石化行业的严苛工况提供稳定可靠的管材保障。